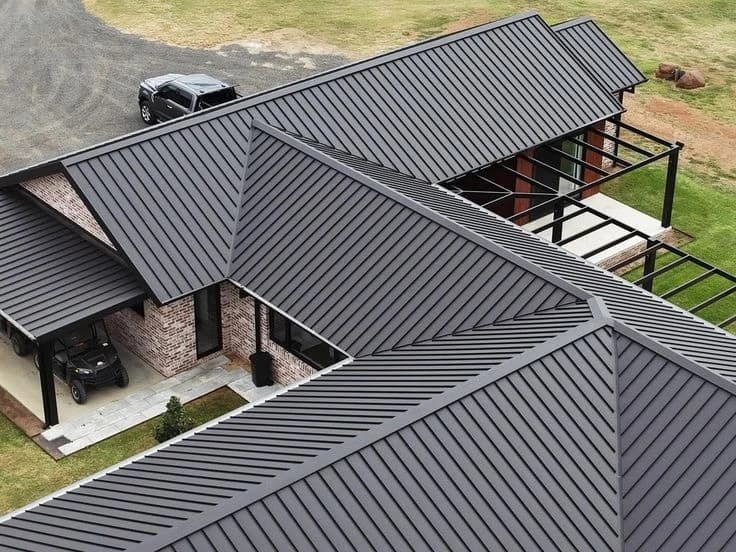
Особенности и основные характеристики
Производство фальцевых картин на объекте принципиально отличается от использования готовых заводских элементов. На стройплощадке рулонный металл или листы прокатываются через фальцепрокатный станок, который формирует кромки с фальцевым профилем. Затем картины нарезаются по длине ската и поднимаются на крышу для монтажа. Технология монтажа кровли при таком подходе позволяет адаптировать каждую картину к реальным размерам ската, что особенно важно для кровель сложной формы или с отклонениями от проекта. Ключевые особенности производства картин на объекте: возможность работы с рулонным металлом, что снижает количество отходов до 3-5% (против 10-15% при использовании готовых листов); изготовление картин любой длины — не ограничено стандартными размерами листа; возможность подгонки кромок под конкретную геометрию ската прямо на месте. Устройство кровли при этом становится более гибким и точным.
Что важно знать перед началом работ
Перед началом производства фальцевых картин на объекте необходимо подготовить рабочую зону, проверить оборудование и убедиться в наличии всех расходных материалов. От качества подготовки зависит не только скорость работы, но и качество готовых картин, а следовательно — и герметичность будущей кровли. Список того, что нужно проверить и подготовить:
- Рабочая площадка: ровная поверхность длиной не менее 6-8 метров (для скатов стандартной длины), защищённая от ветра и осадков. Желательно — навес или помещение
- Фальцепрокатный станок: проверка исправности, смазка направляющих, калибровка роликов под толщину металла
Практические уточнения
Фальцепрокатный станок — основное оборудование для производства картин на объекте. Он бывает ручной и электрический. Ручной станок приводится в действие вращением рукоятки и подходит для небольших объёмов. Электрический — для серийного производства картин, обеспечивает стабильную скорость прокатки и равномерный профиль кромки. Перед началом работы станок необходимо установить на ровной поверхности, зафиксировать и настроить под конкретный тип фальца (одинарный или двойной стоячий). Рулонный металл — основной материал для производства картин на объекте. Сталь поставляется в рулонах шириной 600-1250 мм, с полимерным покрытием или без него. Толщина — от 0,45 до 0,7 мм. Для кровли рекомендуется металл толщиной не менее 0,5 мм. Рулон устанавливается на разматыватель, который может быть отдельным устройством или частью станка. Металл подаётся в станок, где ролики формируют фальцевый профиль на обеих кромках одновременно. Дополнительные материалы и инструменты, необходимые для производства картин:
Что важно знать перед началом работ — продолжение 2
- Ножницы по металлу или гильотина — для нарезки картин по длине
- Рулетка и маркер — для разметки длины картин
- Уровень и угольник — для проверки геометрии
- Перчатки — для защиты рук от острых кромок
- Поддоны или стойки — для хранения готовых картин до подъёма на крышу
- Стропы или мягкие захваты — для подъёма картин на кровлю без повреждения покрытия
Практические уточнения
Важно также учесть погодные условия. Производство картин на открытом воздухе в дождь или при сильном ветре не рекомендуется — влага может попасть между слоями металла в рулоне, а ветер — повлиять на точность прокатки. Оптимальная температура для работы — от +5 до +30 градусов. При минусовых температурах металл становится более хрупким, и вероятность образования микротрещин на кромках возрастает.
Пошаговый разбор
Процесс производства фальцевых картин на объекте состоит из нескольких последовательных этапов. Каждый этап должен выполняться с контролем качества, так как ошибка на одном шаге приводит к проблемам на всех последующих. Кровельные работы требуют точности, и производство картин — не исключение.
- 79. Подготовка рабочей зоны. Очистить площадку, установить станок на ровной поверхности, зафиксировать его. Проверить горизонтальность установки с помощью уровня. Установить разматыватель с рулоном металла на расстоянии 1-2 метра от станка.
- 80. Настройка станка. Установить ролики под нужный тип фальца (одинарный или двойной стоячий). Проверить зазор между роликами — он должен соответствовать толщине металла. Выполнить тестовую прокатку на обрезке длиной 30-50 см и проверить профиль кромки.
- 81. Заправка металла. Подать конец рулона в станок, выровнять по направляющим. Убедиться, что металл идёт ровно, без перекоса. Перекос приведёт к неравномерному профилю кромки и необходимости переделки.
- 82. Прокатка картины. Включить станок (или начать вращать рукоятку) и пропустить металл через ролики. Скорость прокатки — 2-4 метра в минуту для ручного станка, 6-10 метров — для электрического. Следить за равномерностью подачи и отсутствием вибраций.
- 83. Нарезка по длине. После прокатки отмерить нужную длину картины (равную длине ската плюс 20-30 мм на запас) и отрезать ножницами или гильотиной. Кромка среза должна быть ровной, без заусенцев.
- 84. Маркировка и складирование. Промаркировать каждую картину (номер ската, длина, направление монтажа). Уложить на поддоны или стойки с прокладками между картинами для предотвращения царапин.
- 85. Контроль качества. Проверить профиль кромки на соответствие фальцевому соединению, отсутствие деформаций, царапин и вмятин. При выявлении дефектов — отбраковать картину или исправить.
- 86. Подъём на кровлю. Поднять картины на крышу с помощью строп или мягких захватов. Не допускать перегибов — металл с полимерным покрытием может треснуть в месте изгиба.
Практические уточнения
Производительность зависит от типа станка и опыта оператора. Ручной станок позволяет изготовить 15-25 картин в час (при длине 3-5 метров). Электрический — 40-60 картин в час. Для кровли площадью 200 квадратных метров со скатами длиной 5 метров потребуется примерно 40-50 картин шириной 500-600 мм — это 1-2 часа работы электрического станка или 2-3 часа ручного.
Технология и практические рекомендации
Производство картин на объекте — это не только прокатка металла через станок, но и комплекс мероприятий по обеспечению качества. Технология монтажа кровли предусматривает несколько важных моментов, которые влияют на герметичность и долговечность фальцевого соединения. Рассмотрим практические рекомендации, проверенные на реальных объектах.
Пошаговый разбор — часть 2
Помимо базовой последовательности операций, существует ряд технологических нюансов, которые отличают качественное производство от некачественного. Эти нюансы касаются как работы со станком, так и обращения с металлом. Подготовка металла перед прокаткой. Рулон должен быть выдержан при температуре окружающей среды не менее 2-3 часов — если он хранился в холодном помещении, на металле может образоваться конденсат, который при прокатке оставит следы на покрытии. Перед заправкой в станок необходимо осмотреть рулон на наличие повреждений: вмятин, царапин, отслоений полимерного покрытия. Повреждённые участки следует вырезать до прокатки. Настройка зазора роликов. Зазор между роликами станка должен быть на 0,05-0,1 мм больше толщины металла. Слишком малый зазор приведёт к деформации кромки и появлению волн, слишком большой — к неполному формированию фальцевого профиля. После настройки обязательно выполнить тестовую прокатку и измерить профиль кромки штангенциркулем или шаблоном. Контроль прямолинейности. При прокатке длинных картин (более 5 метров) важно контролировать прямолинейность кромки. Отклонение от прямой линии более 1-2 мм на длине 5 метров недопустимо — при монтаже такой шов будет невозможно качественно закатать. Для контроля можно использовать натянутую струну или лазерный уровень, установленный параллельно направляющей станка. Обработка торцов. После нарезки картины по длине торцы кромок нужно обработать. Если на скате предусмотрен загиб фальца вниз (на карнизе) или вверх (на коньке), то соответствующую кромку нужно подготовить — снять фаску или отогнуть край. Это делается до подъёма картины на кровлю, чтобы на крыше не тратить время на доработку. Учёт температурного расширения. При производстве картин для длинных скатов (более 10 метров) необходимо учитывать тепловое расширение металла. Сталь расширяется на 0,012 мм на метр на каждый градус нагрева. При перепаде температуры от -20 до +60 градусов (разница 80 градусов) картина длиной 10 метров удлинится на 9,6 мм. Это нужно учитывать при нарезке — оставлять зазор в фальцевом соединении или использовать подвижные кляммеры.
Как избежать распространённых ошибок
Производство фальцевых картин на объекте — процесс, в котором легко допустить ошибки, особенно при недостатке опыта. Ниже перечислены наиболее частые ошибки и способы их предотвращения. Устройство кровли требует внимания к деталям, и качество картин — это фундамент надёжной кровельной системы.
- Перекос металла при прокатке — приводит к неравномерному профилю кромки. Причина: неправильная заправка рулона в станок или неровная установка станка. Решение: проверить выравнивание станка по уровню и убедиться, что металл идёт по центру направляющих.
- Волнистость кромки — появление волн на фальцевом профиле. Причина: слишком малый зазор роликов или износ роликов. Решение: увеличить зазор на 0,05 мм, при необходимости — заменить ролики.
- Царапины на полимерном покрытии — появляются при контакте металла с направляющими станка или при складировании без прокладок. Решение: проверить состояние направляющих (они должны быть гладкими, без заусенцев), использовать прокладки из мягкого материала между картинами.
- Неточность длины — картина короче или длиннее нужного размера. Причина: ошибка при замере ската или неточность нарезки. Решение: выполнять замеры ската после установки обрешётки, использовать рулетку с точностью до 1 мм, проверять длину каждой картины перед подъёмом.
- Деформация при подъёме — перегиб или вмятина на картине. Причина: неправильный подъём (за один край) или слишком тяжёлая картина для ручного подъёма. Решение: использовать стропы достаточной длины, поднимать картину за два края, для длинных картин — использовать направляющие тросы.
- Несоответствие профиля фальцу — кромка не формирует герметичное соединение при закатке. Причина: неправильная настройка станка или износ роликов. Решение: проверить профиль шаблоном, при необходимости — перенастроить станок и перекатать картину.
Ошибки и важные нюансы
Помимо технических ошибок при производстве, существует ряд организационных и логистических нюансов, которые могут существенно повлиять на результат. Технология монтажа кровли не ограничивается работой со станком — это комплексный процесс, и производство картин является лишь его первым этапом.
Как избежать распространённых ошибок — часть 2
Организация рабочего места — один из ключевых факторов. Если площадка для производства картин расположена далеко от строящегося объекта, транспортные расходы и риск повреждения картин при перевозке возрастают. Идеальный вариант — разместить станок непосредственно у стены здания или под навесом рядом с лестницей/подъёмником. Планирование последовательности. Картину следует производить в том порядке, в котором они будут монтироваться на кровле. Начинают с нижнего ряда — от карниза к коньку, слева направо (или справа налево, в зависимости от направления монтажа). Каждая картина маркируется номером ряда и порядковым номером в ряду. Это исключает путаницу при подъёме и монтаже. Учёт отходов. Даже при производстве картин из рулонного металла образуются отходы — обрезки на концах рулона, бракованные картины, остатки после нарезки. Объём отходов при правильной организации составляет 3-5% от общего количества металла. При плохой организации может достигать 10-15%. Чтобы минимизировать отходы, нужно планировать нарезку так, чтобы остатки от одной картины использовались для следующих. Безопасность при работе. Фальцепрокатный станок имеет движущиеся части, и работа с металлом сопряжена с риском травм. Оператор должен использовать перчатки, защитные очки и обувь с металлическим подноском. Электрический станок должен быть заземлён. Рабочая зона должна быть ограждена, чтобы посторонние не подходили к станку во время работы.
Что важно знать перед началом работ — часть 2
Перед запуском производства необходимо провести замеры скатов. Замеры выполняются после завершения монтажа обрешётки и контробрешётки. Измеряется длина ската от карниза до конька, ширина ската от одного фронтона до другого, и длина диагоналей — для проверки прямоугольности. Если скат имеет отклонения от прямоугольника, это учитывается при нарезке картин — каждая картина может иметь индивидуальную длину. Расчёт количества металла. Для расчёта нужно знать площадь ската, ширину картины (обычно 500-600 мм рабочей ширины), и добавить 3-5% на отходы. Например, для ската площадью 50 квадратных метров при ширине картины 550 мм потребуется: 50 / 0,55 = 91 погонный метр картины. С учётом отходов 5% — 95,5 погонных метра. При ширине рулона 1250 мм и использовании одной кромки — это 95,5 / 1,25 = 76,4 метра рулона, округляем до 77 метров. Также перед началом работ важно проверить совместимость станка с металлом. Не все станки одинаково хорошо работают с разными типами покрытия. Металл с текстурным покрытием (например, матовый полиэстер) может быть более чувствителен к настройкам зазора. Медь и титан-цинк требуют станков с роликами из мягкого материала (например, полиамида), чтобы не оставить следов на поверхности. Кровельные работы с цветными металлами требуют специального оборудования. И наконец, необходимо учесть логистику подъёма. Картину длиной 6-8 метров весит 15-25 кг и требует аккуратного подъёма. На высоту более одного этажа рекомендуется использовать подъёмник или систему блоков. При ручном подъёме через лестницу нужны как минимум два человека. Каждую картину следует поднимать отдельно — нельзя поднимать несколько картин одновременно, так как они могут поцарапать друг друга. Монтаж кровли — это процесс, в котором каждый этап связан со следующим, и качество производства картин определяет успех всего проекта.